




La industria alimentaria es una de las ramas de la industria que más está integrando la tecnología digital y la robótica al proceso productivo. Así lo señala el Centro Tecnológico Nacional de la Conserva y la Alimentación, CTNC. Tanto es así, que se ha desarrollado una disciplina llamada la tecnología de los alimentos, que incorpora algunos de los últimos adelantos tecnológicos a la producción alimentaria.
La tecnología de los alimentos reúne los conocimientos científicos y técnicos necesarios para mejorar la producción, conservación y seguridad de los alimentos. Los profesionales de este ámbito intervienen en diferentes etapas, desde la selección de ingredientes y elaboración de nuevas recetas hasta el envasado, almacenamiento y distribución.
Su trabajo resulta especialmente importante para garantizar que los productos sean seguros y cumplan la legislación sobre composición y etiquetado. Cada ingrediente responde a una función concreta y debe encontrar un equilibrio entre sabor, valor nutricional, conservación, facilidad de uso y seguridad. Esta labor cobra mayor importancia ante unos consumidores cada vez más interesados por conocer el origen de los alimentos y cómo han sido elaborados.
La incorporación de tecnología permite controlar mejor toda la cadena alimentaria. Los sistemas de trazabilidad registran el recorrido de un producto desde su origen hasta el consumidor, facilitando la detección de problemas, reduciendo el fraude y permitiendo actuar rápidamente ante una incidencia. Al mismo tiempo, la automatización ayuda a ahorrar tiempo, materias primas y costes.
La digitalización también está transformando las fábricas de alimentos. El uso de inteligencia artificial y Big Data permite analizar grandes cantidades de información, anticipar problemas, ajustar la producción y utilizar los recursos de una manera más eficiente.
La investigación científica aporta, además, nuevas herramientas. Técnicas como la microencapsulación ayudan a conservar determinadas propiedades de los alimentos, mientras que la proteómica permite estudiar sus proteínas y detectar posibles contaminantes, microorganismos y alérgenos. Todo ello contribuye a desarrollar alimentos más seguros, de mayor calidad y adaptados a las nuevas necesidades de la sociedad.
Vamos a ver cómo se da esto en concreto.
El sistema digital de trazabilidad.
La trazabilidad consiste en hacer un seguimiento y registrar todo el proceso de producción de los alimentos, desde la obtención de la materia prima (los ingredientes), hasta que llega a la despensa o frigorífico del consumidor. Velando por proteger la seguridad alimentaria. La revista The Food Tech nos cuenta cómo esta tarea se lleva a cabo de manera digital.
La trazabilidad digital permite conocer y registrar el recorrido de un alimento durante las diferentes etapas de la cadena de suministro. Gracias a las nuevas tecnologías, las empresas pueden saber de dónde procede cada ingrediente, dónde se ha elaborado el producto y en qué condiciones ha sido almacenado y transportado. Esta información resulta fundamental para garantizar la seguridad alimentaria.
Entre las herramientas más utilizadas se encuentran los códigos QR dinámicos, las etiquetas RFID y las plataformas basadas en blockchain. Estos sistemas permiten almacenar y consultar información sobre cada lote, facilitando el trabajo de fabricantes, distribuidores y establecimientos comerciales. Además, ante una incidencia, la empresa puede localizar con mayor precisión los productos afectados y retirarlos del mercado con rapidez.
Las grandes compañías alimentarias ya están incorporando estas soluciones. Nestlé, por ejemplo, ha empleado tecnología blockchain en determinadas cadenas de suministro para mejorar el seguimiento de sus productos y conocer con mayor precisión lo que ocurre en cada fase. Danone también ha recurrido a etiquetas inteligentes para ofrecer información sobre el origen de determinados ingredientes y reforzar sus sistemas de control.
La trazabilidad digital supone, por tanto, un avance importante para la industria alimentaria. No se limita a proporcionar información, sino que permite supervisar procesos, identificar riesgos y actuar con mayor rapidez ante cualquier problema. También facilita las auditorías y mejora la coordinación entre los distintos profesionales que participan en la cadena. En un sector donde la seguridad y la calidad son esenciales, disponer de información fiable y accesible se ha convertido en una herramienta imprescindible.
Climatización y frío industrial.
Si hablamos de seguridad alimentaria, un punto clave es la conservación de los alimentos, los cuales deben estar a una temperatura adecuada para que no se puedan estropear ni producir ninguna intoxicación alimentaria. Con este objetivo, las fábricas de alimentación disponen de grandes cámaras frigoríficas y congeladoras, que operan bajo rigurosos protocolos de seguridad e higiene que previenen cualquier tipo de contaminación.
Estas salas están cada vez más tecnificadas. Los técnicos de Frimavi, una empresa de Alicante que lleva más de 25 años diseñando e instalando sistemas de frío industrial para industrias y almacenes, nos cuentan que este es un trabajo cada vez más personalizado. Las cámaras de conservación deben adaptarse a las necesidades concretas de la fábrica y a su sistema de funcionamiento.
Una cámara frigorífica es una instalación diseñada para conservar alimentos a una temperatura controlada, ralentizando su deterioro y ayudando a mantener sus propiedades durante más tiempo. Su funcionamiento se basa en un circuito de refrigeración que extrae el calor del interior de la cámara y lo expulsa al exterior.
El proceso comienza en el compresor, que recibe el refrigerante en estado gaseoso y aumenta su presión y temperatura. A continuación, este gas caliente pasa al condensador. Allí libera el calor hacia el exterior y se transforma en líquido.
El refrigerante continúa su recorrido hasta la válvula de expansión, donde disminuyen su presión y temperatura. Después llega al evaporador, situado en el interior de la cámara. En este punto absorbe el calor del aire que rodea a los alimentos y se convierte nuevamente en gas. El aire enfriado circula por el recinto y permite mantener las condiciones de conservación necesarias.
Una vez completado el circuito, el refrigerante regresa al compresor y el proceso vuelve a comenzar. El sistema repite continuamente este ciclo para mantener estable la temperatura programada.
Un termostato o sistema de control supervisa las condiciones del interior y activa o detiene el equipo cuando es necesario. En la industria alimentaria, este control resulta fundamental para conservar carnes, pescados, lácteos, frutas, verduras y otros productos perecederos. Dependiendo de las necesidades de cada alimento, las instalaciones pueden trabajar en refrigeración o congelación, con diferentes temperaturas y sistemas de control.
Los controles de calidad.
Otra fase importante en la que se están incorporando las últimas tecnologías es en los controles de calidad. Toda industria alimentaria suele someter sus productos a varios controles de calidad. Algunos internos y otros externos, encargados a laboratorios independientes. Con estos controles se garantiza que el producto cumple los estándares de calidad que exige el consumidor y que se cumplen los requisitos mínimos que fija la legislación.
En los controles de calidad se está integrando la IA, tal y como explica el CTNC. Una tecnología que procesa una gran cantidad de datos, maneja múltiples variables y aprende de su propio funcionamiento. Haciendo que estos controles sean cada vez más precisos y eficientes.
La inteligencia artificial está cambiando la forma de controlar la calidad en la industria alimentaria. Frente al sistema tradicional, basado en revisar muestras o analizar los productos una vez terminados, la IA permite detectar posibles problemas mientras la fabricación está en marcha. Esto facilita corregirlos a tiempo, reducir el desperdicio alimentario y evitar que un lote defectuoso llegue al consumidor.
Un ejemplo práctico es el de una línea de envasado. Mediante cámaras y sistemas de visión artificial, la IA puede comprobar automáticamente que cada envase tenga el aspecto correcto, que la etiqueta esté bien colocada, que el cierre sea adecuado o que no existan anomalías visibles. Si detecta una incidencia, el sistema puede avisar al operario o incluso retirar automáticamente el producto de la línea.
La IA también puede trabajar con los datos proporcionados por sensores instalados en las máquinas. Temperatura, humedad, presión o pH son algunas de las variables que pueden controlarse continuamente. Si los valores comienzan a desviarse de los parámetros establecidos, el sistema puede alertar antes de que el problema afecte a todo el lote.
Además, la inteligencia artificial puede comparar los datos actuales con los obtenidos durante miles de procesos anteriores. De esta manera, aprende a reconocer patrones que pueden indicar un fallo próximo. Para una empresa alimentaria, esto supone mejorar la calidad de todos sus productos, no solo de una muestra, reducir pérdidas y actuar antes de que una incidencia se convierta en un problema mayor.
Líneas de envasado robotizadas.
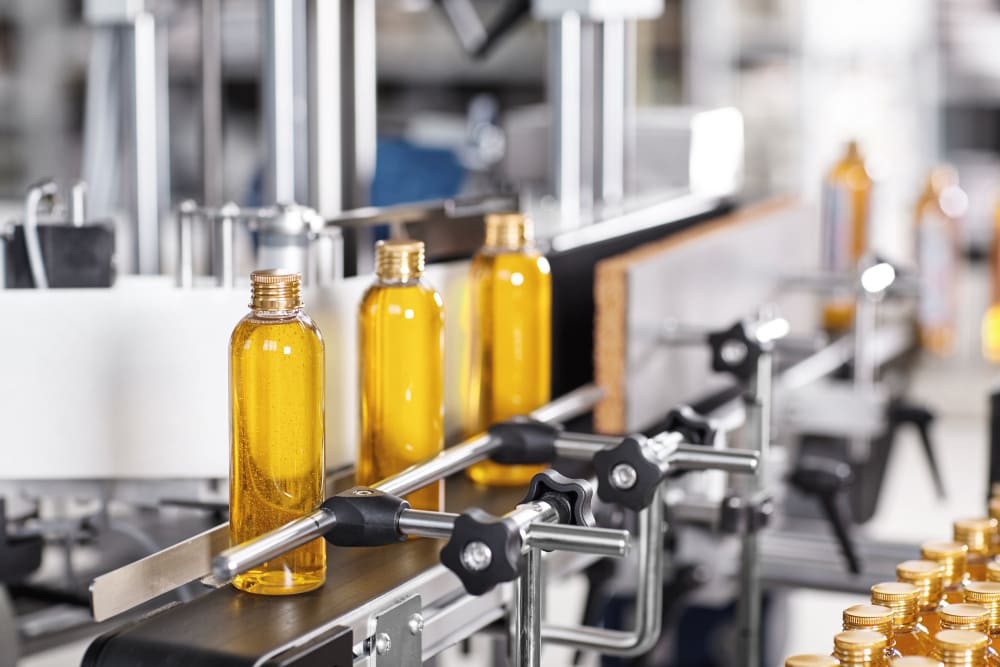
Una de las fases de la producción de alimentos que está más tecnificada es el envasado y etiquetado. El cual se realiza en cadenas robotizadas que permiten que todos los envases sean exactamente iguales. Sin embargo, estas cadenas están experimentando algunos cambios orientados hacia un envasado más variado y personalizado. El portal de información Interempresas explica cómo se está dando esto en concreto.
La industria alimentaria está incorporando nuevas tecnologías para responder a un mercado cada vez más exigente. La necesidad de producir con mayor rapidez, mantener una calidad constante, reducir costes y adaptarse a formatos y presentaciones diferentes está impulsando la automatización. En este contexto, los robots colaborativos, conocidos como cobots, empiezan a desempeñar un papel importante.
A diferencia de los robots industriales tradicionales, los cobots están diseñados para trabajar junto a los operarios y ayudarles en determinadas tareas. En una fábrica de alimentos pueden encargarse, por ejemplo, de colocar productos en bandejas, introducir envases en cajas, organizar paquetes o manipular cargas. De esta forma, el trabajador puede concentrarse en labores que requieren mayor supervisión, experiencia o capacidad de decisión.
Su utilidad resulta especialmente interesante cuando se fabrican productos en diferentes formatos o pequeños lotes. Automatizar completamente una línea puede resultar poco rentable si es necesario cambiar constantemente de producto, envase o presentación. Los cobots ofrecen una solución más flexible, ya que pueden adaptarse con relativa facilidad a distintas tareas y configuraciones de producción.
Cuando los cobots incorporan cámaras y sistemas de visión artificial, pueden colaborar en los controles de calidad. Por ejemplo, pueden comprobar si un envase está correctamente colocado, detectar productos con defectos visibles o verificar que las etiquetas correspondan al alimento que se está fabricando.
Esta colaboración entre personas y máquinas no pretende necesariamente sustituir al trabajador, sino reducir aquellas tareas repetitivas, pesadas o que pueden provocar fatiga. Para la industria alimentaria, supone avanzar hacia procesos más eficientes y flexibles, manteniendo la intervención humana allí donde aporta más valor y reforzando al mismo tiempo la productividad y la calidad de la producción.
IoT. El internet de las cosas en la fabricación de alimentos.
Una de las ramas de la informática más novedosas y en evolución es la IoT o Internet de las cosas. Que consiste en aplicar la tecnología digital a tareas que se pueden considerar más o menos cotidianas. También hasta la industria alimentaria ha llegado esta tecnología. Utilizándose, para entre otras cosas, como explica la Revista Alimentaria, en la implantación de sistemas automatizados que reduzcan el desperdicio alimentario durante el proceso de fabricación.
Un ejemplo de ello es BinSight. Se trata de un proyecto español que busca utilizar la tecnología para reducir el desperdicio de alimentos y mejorar la gestión de las cadenas de suministro. La iniciativa surgió en el marco del Atos IT Challenge, un reto internacional dirigido a estudiantes universitarios que plantea el desarrollo de soluciones tecnológicas para afrontar problemas relacionados con la sostenibilidad.
El proyecto combina diferentes tecnologías. Su funcionamiento se apoya en el uso de sensores, de una infraestructura de almacenamiento en la nube, algoritmos de aprendizaje automático y un panel web desde el que se puede consultar y analizar la información obtenida.
Con esta información, BinSight pretende ayudar a las empresas a tomar mejores decisiones. Los datos pueden servir para conocer qué alimentos se desperdician, en qué cantidades y en qué circunstancias, facilitando ajustes en la fabricación y distribución de los productos.
El proyecto responde a un problema de gran envergadura. En la Unión Europea se estima que se desperdician 88 millones de toneladas de alimentos al año. BinSight plantea aprovechar la inteligencia artificial para convertir estos datos en información útil y avanzar hacia un modelo alimentario más sostenible.
El uso de la tecnología en la producción de alimentos es una dinámica que marca el presente y el futuro del sector.


